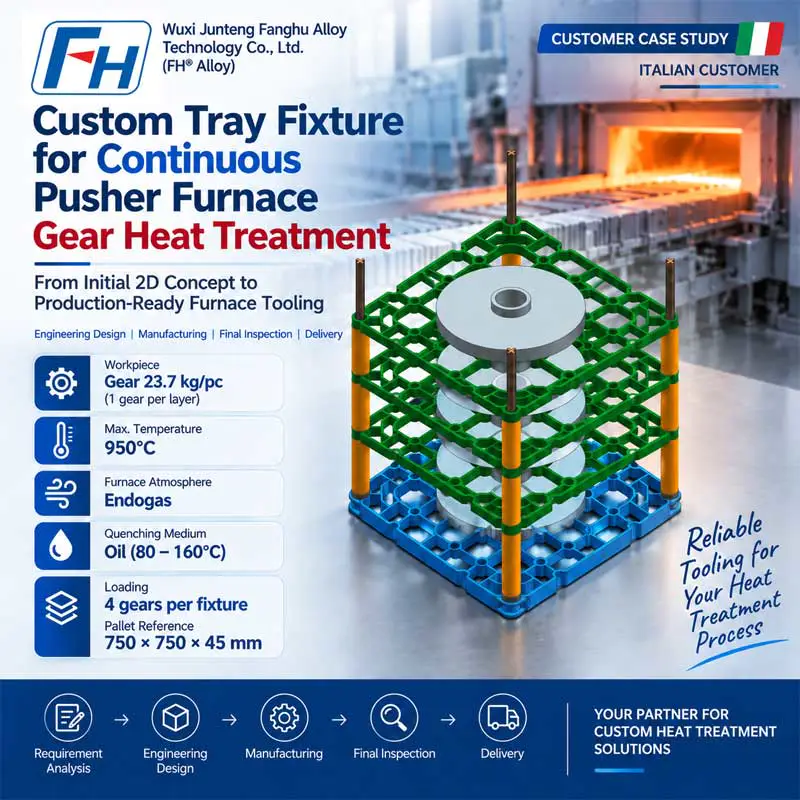
Sistem personalizat de fixare cu tăvi pentru tratarea termică a angrenajului cuptorului cu împingere continuă
Studiu de caz pentru clienți | Proiectare tehnică, aprobare de desen, producție și livrare
Produs: Sistem personalizat de fixare a tăvilor de tratament termic
Tip cuptor: Cuptor cu împingere continuă
Aplicație: Tratamentul chimico-termic al angrenajelor
Atmosfera cuptorului: Endogaz
Temperatura maxima: 950°C
Mediu de stingere: Ulei, 80–160°C
Piesa de prelucrat: Unelte, aprox. 23,7 kg/buc
Încărcare: 4 viteze pentru fiecare dispozitiv
Referință inițială a tăvii: 750 × 750 × 45 mm
Încărcare/Descărcare: Manual
Cantitate preliminară: 40 de seturi
Producator: Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (aliaj FH®)
Prezentare generală a proiectului
FH® Alloy a primit o solicitare pentru un sistem personalizat de fixare a tavilor de tratament termic care să fie utilizat într-un cuptor cu împingere continuu pentru tratarea chimico-termică a angrenajelor.
Clientul avea un concept inițial 2D și o schiță a aplicației, dar desenele nu erau suficient de complete pentru producția directă.
În schimb, ei au cerut FH® Alloy să folosească experiența noastră cu sculele pentru cuptor pentru a determina și optimiza:
- dimensiunile tavii,
- structura de sustinere,
- aranjare verticală a ghidajului,
- bucșe intermediare,
- material de turnare,
- și configurația generală a rack-ului.
Un desen ingineresc complet a fost necesar pentru ca utilizatorul final al clientului să îl revizuiască și să aprobe înainte de producție.
După evaluarea tehnică, FH® Alloy a finalizat proiectarea dispozitivului de fixare, a pregătit desenele necesare, a continuat cu producția după aprobare, a efectuat inspecția finală a calității și a livrat sculele finite.
Prin urmare, acest proiect a implicat mult mai mult decât o simplă producție de tip build-to-print.
A fost un complet:
Revizuirea aplicației → Proiectare tehnică → Aprobare desen → Fabricare → Inspecție → Livrare
Condiții de funcționare ale clienților
Clientul a furnizat informații detaliate despre tratamentul termic pentru a sprijini proiectarea dispozitivului.
| Articol | Cerința clientului |
| Tip cuptor | Cuptor cu împingere continuă |
| Proces | Tratament chimico-termic |
| Atmosfera cuptorului | Endogaz |
| Temperatura maxima | 950°C |
| Mediu de stingere | ulei |
| ulei Temperature | 80–160°C |
| Piesa principală de prelucrat | Unelte |
| Unelte Weight | Aprox. 23,7 kg/buc |
| Uneltes per Fixture | 4 buc |
| Referință inițială a tăvii | 750 × 750 × 45 mm |
| Metoda de încărcare | Manual |
| Metoda de descărcare | Manual |
| Cantitate preliminară | Aprox. 40 de seturi |
Acești parametri au stat la baza designului ingineresc al FH® Alloy.
Clientul a avut nevoie de mai mult decât un desen 2D
Una dintre caracteristicile cheie ale acestui proiect a fost faptul că clientul avea deja o schiță de bază, dar încă mai avea nevoie de FH® Alloy pentru a dezvolta designul complet al dispozitivului de fixare gata de producție.
Clientul a cerut în mod special FH® Alloy să folosească experiența noastră practică de furnizare pentru a determina o configurație adecvată pentru:
- structura tavii,
- suporturi / suporturi,
- ghidaje verticale,
- bucșe intermediare,
- material de turnare,
- și dimensiunile componentelor.
Desenul de inginerie completat trebuia apoi trimis clientului spre aprobare.
Aceasta este diferită de producția OEM convențională în care furnizorul urmează pur și simplu un desen finalizat.
Pentru acest proiect, FH® Alloy a participat direct la etapa de inginerie.
Provocare de inginerie
Sculele trebuiau să funcționeze fiabil în mai multe condiții solicitante.
1. Funcționare continuă a cuptorului cu împingere
Într-un cuptor cu împingere, tăvile și dispozitivele de fixare sunt mutate în mod repetat prin linia cuptorului.
Prin urmare, instrumentul trebuie să ia în considerare:
- mișcări mecanice repetate,
- susține stabilitatea,
- consistenta dimensionala,
- și contact sigur între componentele dispozitivului de fixare.
Structura trebuie să fie potrivită nu numai pentru temperaturi ridicate, ci și pentru cicluri repetate de producție.
2. Încărcarea echipamentelor
Fiecare angrenaj procesat a cântărit aproximativ:
23,7 kg
Clientul a intenționat să încarce:
4 viteze pentru fiecare dispozitiv
Aceasta înseamnă că greutatea de bază a piesei de prelucrat a fost de aproximativ:
94,8 kg per unitate de încărcare
înainte de a lua în considerare greutatea dispozitivului în sine.
Prin urmare, FH® Alloy trebuia să evalueze pozițiile de susținere și structura tăvii, astfel încât angrenajele să poată fi încărcate în siguranță și greutatea să fie distribuită eficient.
3. 950°C Endogaz Atmosferă
Corpul de fixare a fost destinat tratamentului chimico-termic la temperaturi de până la:
950°C
într-o atmosferă de endogaz.
La această temperatură, uneltele cuptorului trebuie să mențină rezistența adecvată la temperatură ridicată și stabilitatea dimensională pe parcursul ciclurilor repetate de producție.
Prin urmare, materialul de turnare și secțiunile structurale trebuiau selectate împreună și nu independent.
4. Călirea uleiului la 80–160°C
După tratamentul termic, sculele sunt expuse condițiilor de stingere a uleiului.
Clientul a specificat un interval de temperatură a uleiului de:
80–160°C
Această schimbare mare de temperatură de la funcționarea cuptorului la călire creează stres termic în scule.
Din acest motiv, FH® Alloy a luat în considerare:
- dilatare termica,
- contracție termică,
- rigiditate structurală,
- geometria suportului,
- și deformarea potențială
în timpul etapei de inginerie.
Structura de fixare propusă
Conform conceptului inițial al clientului, un sistem de rack includea mai multe componente cheie.
Acestea au inclus:
Tavi de baza
Referința inițială a clientului a indicat o dimensiune a tăvii de aproximativ:
750 × 750 × 45 mm
FH® Alloy a revizuit geometria tăvii în funcție de încărcarea angrenajului și de condițiile cuptorului.
Ghiduri verticale
Conceptul inițial de rack a inclus:
4 ghidaje verticale
Aceste ghidaje ajută la menținerea poziției relative a componentelor de fixare stivuite și susțin aranjamentul general în timpul încărcării și funcționării cuptorului.
Bucșe intermediare
Conceptul clientului includea:
12 bucse intermediare
FH® Alloy a evaluat aranjamentul bucșei împreună cu suporturile verticale și structura tăvii pentru a asigura asamblarea și distanțarea practică.
Optimizare pentru încărcare și descărcare manuală
Clientul a indicat în mod expres că dispozitivele vor fi încărcate și descărcate manual.
Aceasta a fost o intrare importantă în proiectare.
Prin urmare, sculele trebuiau să ia în considerare nu numai performanța cuptorului, ci și capacitatea de utilizare de către operator.
FH® Alloy a revizuit:
- accesibilitate la angrenaje,
- distanța dintre tăvi,
- pozitii de sprijin,
- manipularea componentelor,
- si montaj practic.
Obiectivul a fost de a asigura o rezistență structurală suficientă fără a îngreuna inutil procesul de încărcare.
Suport pentru selecția materialelor
De asemenea, clientul a cerut FH® Alloy să recomande un material de turnare potrivit pe baza experienței noastre.
Pentru instrumentele de tratament termic, selecția materialului ar trebui să ia în considerare:
- temperatura maxima 950°C,
- atmosfera de endogaz,
- stingerea uleiului,
- ciclu termic,
- sarcina piesei de prelucrat,
- și structura de fixare.
Prin urmare, FH® Alloy a evaluat materialul împreună cu designul final, mai degrabă decât să trateze alegerea materialului ca o decizie separată de cumpărare.
Acest tip de asistență tehnică este deosebit de important atunci când un client are date de proces, dar nu a finalizat încă specificațiile pentru sculele cuptorului.
De la schița inițială la desenul ingineresc complet
Clientul a cerut FH® Alloy să furnizeze desene pentru aprobarea tehnică înainte de producție.
Prin urmare, fluxul de lucru al proiectului a fost:
Concept 2D client / Date de operare
↓
Analiza procesului și încărcării
↓
Dezvoltarea structurii tăvilor și raftului
↓
Optimizarea ghidajului și bucșei
↓
Evaluarea materialului
↓
Desen ingineresc complet
↓
Opinie client/utilizator final
↓
Aprobarea producției
Această etapă de aprobare a redus riscul de neînțelegere înainte de fabricație și a asigurat că sculele de producție corespund cerințelor aplicației clientului.
Încrederea clienților în capacitatea de inginerie a FH® Alloy
O parte importantă a acestui proiect a fost așteptarea clientului ca FH® Alloy să contribuie cu experiență de inginerie, mai degrabă decât să ofere doar o ofertă.
Clientul ne-a cerut în mod special să ajutăm la selectarea:
- dimensiunea optimă a tăvii,
- dimensiuni suport / suport,
- bucșe intermediare,
- și material de turnare.
Ei și-au exprimat, de asemenea, încredere în experiența FH® Alloy în furnizarea de scule de tratament termic și au solicitat desenele noastre tehnice pentru aprobarea tehnică a clienților lor.
Acest lucru demonstrează rolul pe care FH® Alloy îl poate juca ca partener de inginerie și producție, mai degrabă decât doar un furnizor de componente.
Fabricarea
După ce proiectul și desenele au fost aprobate, FH® Alloy a continuat cu producția sistemului de fixare.
Fabricarea was carried out according to the final engineering drawings, with particular attention to:
- geometria tăvii,
- poziții de ghidare,
- dimensiunile bucșei,
- compatibilitate de asamblare,
- și consistența dimensională între diferitele componente ale dispozitivului de fixare.
Pentru un sistem cu mai multe componente ca acesta, controlul dimensional este deosebit de important deoarece toate piesele trebuie să lucreze împreună în timpul încărcării și funcționării cuptorului.
Inspecția finală a calității
Înainte de expediere, FH® Alloy a efectuat inspecția finală a sculelor finite.
Controlul calității a inclus:
Inspecție dimensională
Verificarea dimensiunilor principale față de desenele de producție aprobate.
Inspecție structurală
Inspectarea tăvilor, ghidajelor, suporturilor și componentelor de conectare.
Compatibilitate de asamblare
Confirmarea faptului că componentele individuale s-au montat corect împreună ca un sistem de rack complet.
Conformitatea desenului
Verificarea faptului că produsele finite se potrivesc cu proiectul ingineresc aprobat de client.
După ce produsele au trecut inspecția finală, acestea au fost pregătite pentru expediere.
Specificații de proiect
| Articol | Caietul de sarcini |
| Produs | Sistem de fixare a tăvilor de tratament termic |
| Tip cuptor | Cuptor cu împingere continuă |
| Aplicație | Tratamentul chimico-termic al angrenajelor |
| Atmosferă | Endogaz |
| Temperatura maxima | 950°C |
| stingere | ulei |
| stingere Oil Temperature | 80–160°C |
| Unelte Weight | Aprox. 23,7 kg/buc |
| Încărcare | 4 viteze pentru fiecare dispozitiv |
| Sarcina piesei de prelucrat | Aprox. 94,8 kg per dispozitiv |
| Referință inițială a tăvii | 750 × 750 × 45 mm |
| Încărcare / Unloading | Manual |
| Componentele principale | Trays Ghiduri verticale Bucșe intermediare |
| Cantitate preliminară | Aprox. 40 de seturi |
| Starea desenului | Concept inițial furnizat de client; desene complete dezvoltate de FH® Alloy |
| Domeniul proiectului | Proiectare → Aprobare → Producție → Inspecție → Livrare |
Repere ale proiectului
Inginerie dincolo de Build-to-Print
Clientul avea un concept inițial 2D, dar FH® Alloy a fost responsabil pentru dezvoltarea desenelor complete de scule gata de producție.
Proiectat în jurul condițiilor reale de proces
Designul dispozitivului a luat în considerare:
950°C Endogaz Oil Quenching Gear Load Manual Handling
mai degrabă decât să urmărească pur şi simplu dimensiunile exterioare.
Sistem complet de rack
Proiectul a implicat nu numai tăvi, ci și:
- ghidaje verticale,
- bucșe intermediare,
- sustine,
- și componentele structurale aferente.
Aprobarea clientului înainte de producție
FH® Alloy a furnizat desene tehnice complete pentru ca clientul și utilizatorul final să le examineze înainte de fabricare.
Execuție completă a proiectului
Proiectul a cuprins:
Proiectare tehnică → Aprobare desen → Fabricare → Inspecție finală → Livrare
De ce să alegeți aliajul FH® pentru sculele cuptorului cu împingere?
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (aliaj FH®) designs and manufactures customized furnace tooling for industrial heat treatment applications, including:
- Tavi Cuptor Pusher
- Tavi de tratament termic
- Dispozitive de tratament termic
- Coșuri pentru cuptor
- Unelte pentru cuptor de carburare
- Corpuri continue pentru cuptor
- Instalații pentru cuptor cu vid
- Corpuri pentru cuptoare de groapă
- Piese turnate personalizate din aliaj rezistente la căldură
Putem lucra de la:
- desene complete de producție,
- schițe preliminare 2D,
- desene ale piesei de prelucrat,
- mostre de dispozitive existente,
- sau pur și simplu datele de funcționare a cuptorului.
Aveți nevoie de un dispozitiv proiectat pe baza condițiilor dvs. de proces?
Nu aveți neapărat nevoie de un desen complet de scule înainte de a contacta FH® Alloy.
Pentru evaluarea inginerească, puteți furniza:
- tipul cuptorului,
- temperatura procesului,
- atmosfera,
- metoda de stingere,
- dimensiunile piesei de prelucrat,
- greutatea piesei de prelucrat,
- numărul de piese pe dispozitiv,
- metoda de incarcare,
- zona de lucru a cuptorului,
- și orice schițe sau fotografii inițiale.
FH® Alloy poate suporta apoi:
Examinare aplicație → Proiectare dispozitiv → Desen complet → Fabricare → Inspecție → Livrare
Despre FH® Alloy
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (aliaj FH®) specializes in customized heat treatment fixtures and high-temperature alloy components for industrial furnace applications.
Capacitățile noastre acoperă proiectarea inginerească, turnarea aliajelor rezistente la căldură, prelucrarea mecanică, asamblarea și producția de scule personalizate pentru cuptor.
Proiectare inginerească | Fabricare la comandă | Soluții pentru cuptor de tratare termică

 0086-13338774804

 Sep 17, 2026
 Category
 FH® 1.4848 Dispozitive pentru cuptor cu puțuri pentru tratarea termică a pieselor în formă de U
 FH® 1.4848 Dispozitive de tratare termică pentru cuptorul cu vid
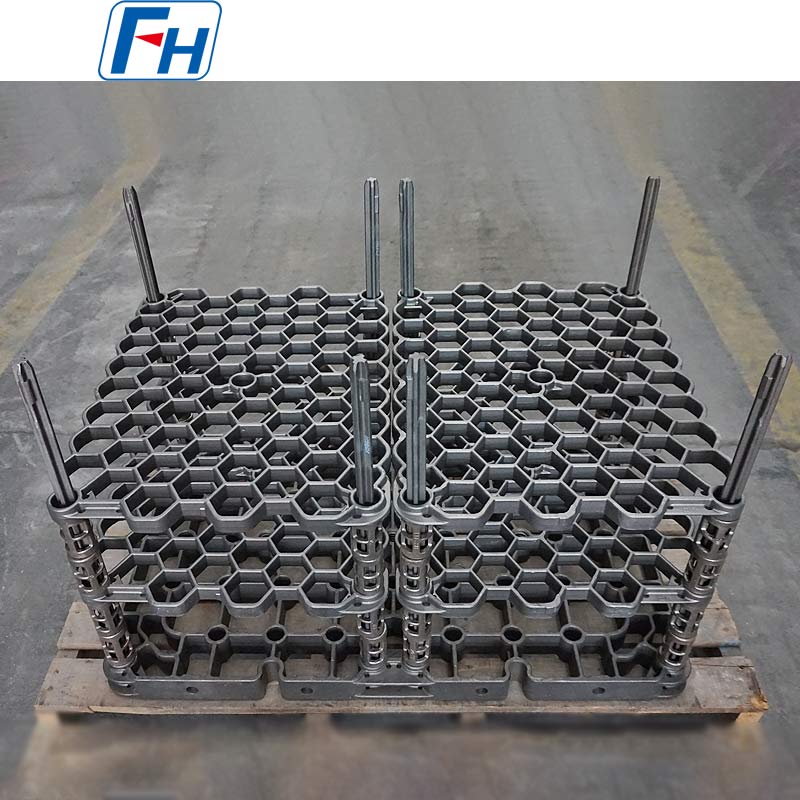 FH® 1.4848 Dispozitive pentru cuptoare cu vid – Instrumente de precizie pentru tratarea termică
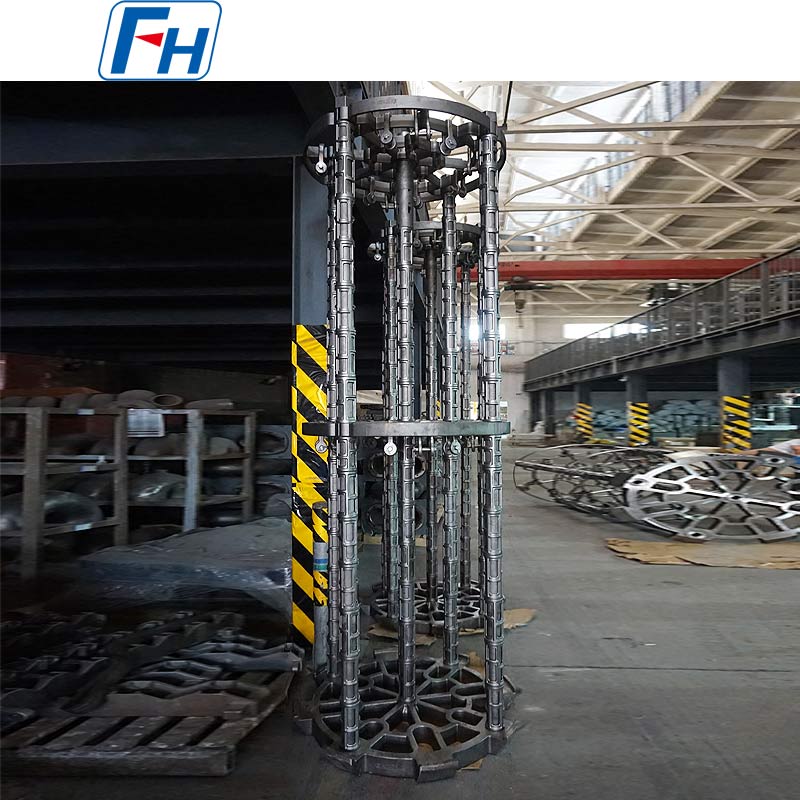 FH® Echipamente de tratare termică pentru cuptor de tip puț | Aliaj 2520 / 35Cr24Ni7N
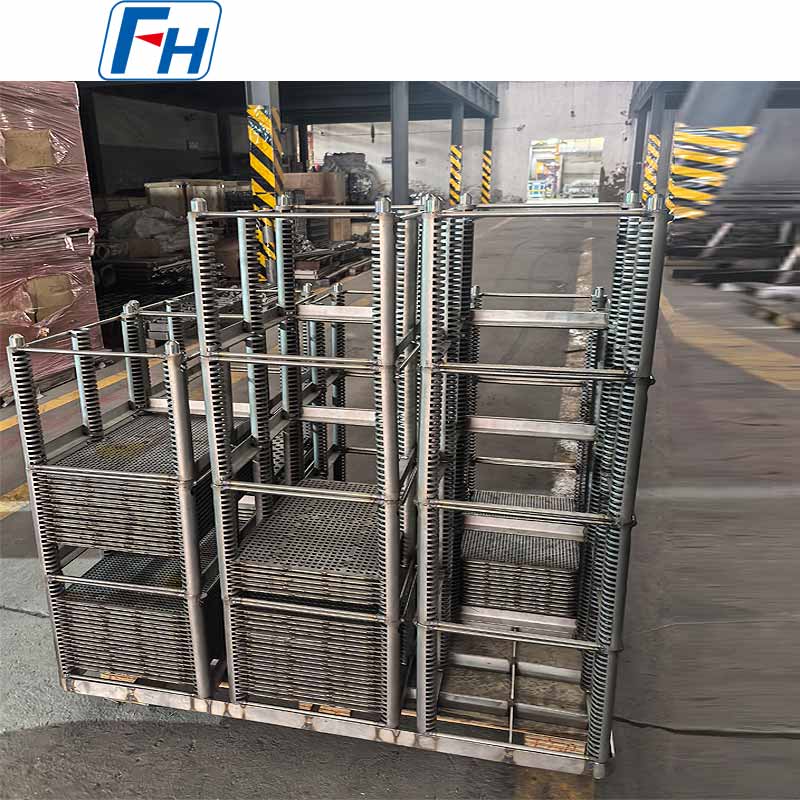 Dispozitive de tratare termică sudate FH® | Proiectat cu precizie pentru aplicații în cuptor
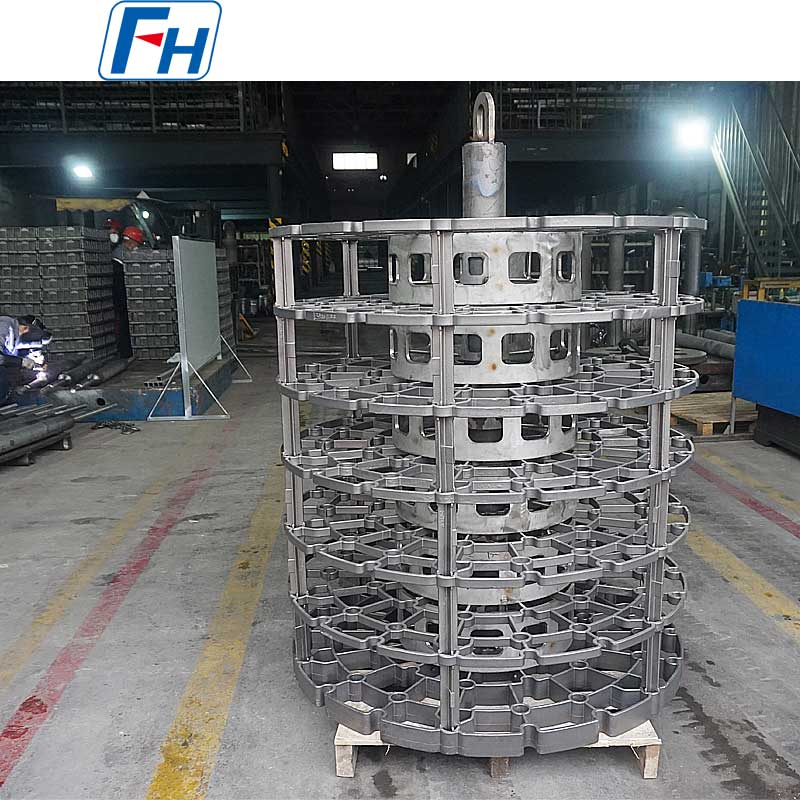 Dispozitive de tratare termică FH® Cr25Ni20 pentru cuptoare de tip puț AFC
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.