
 0086-13338774804

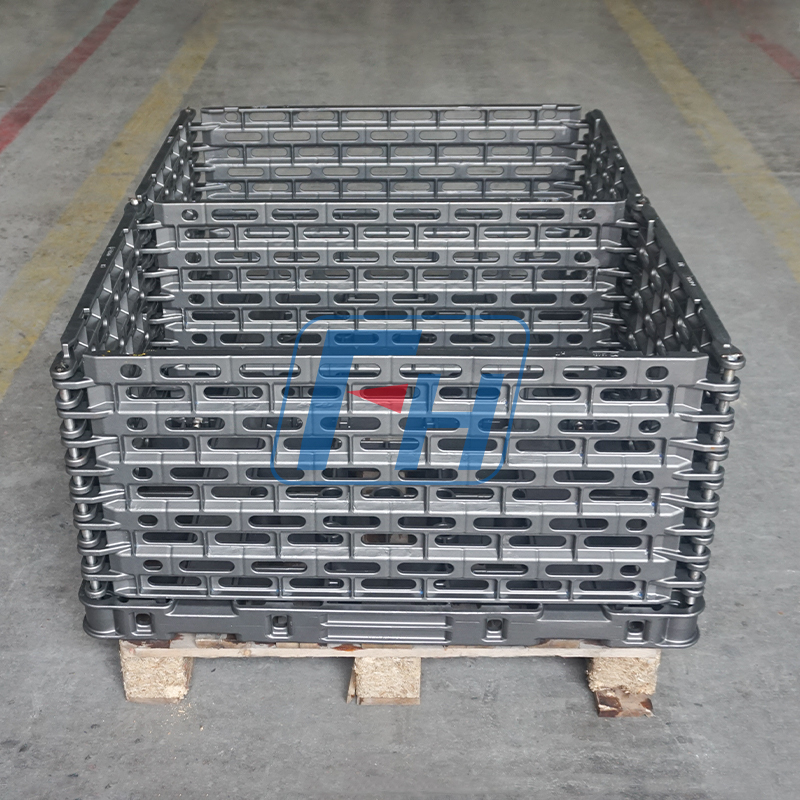
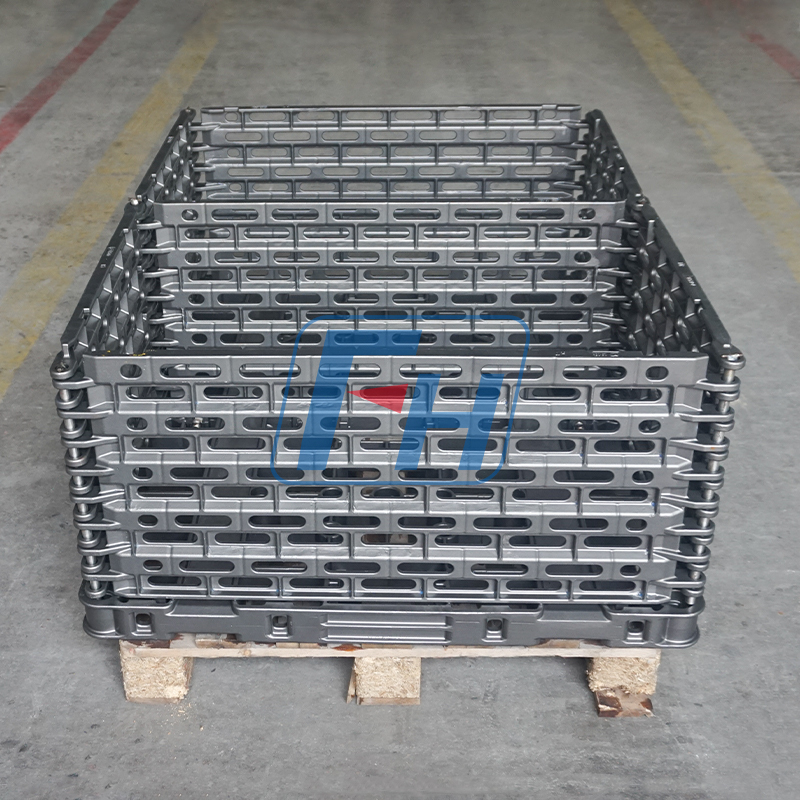
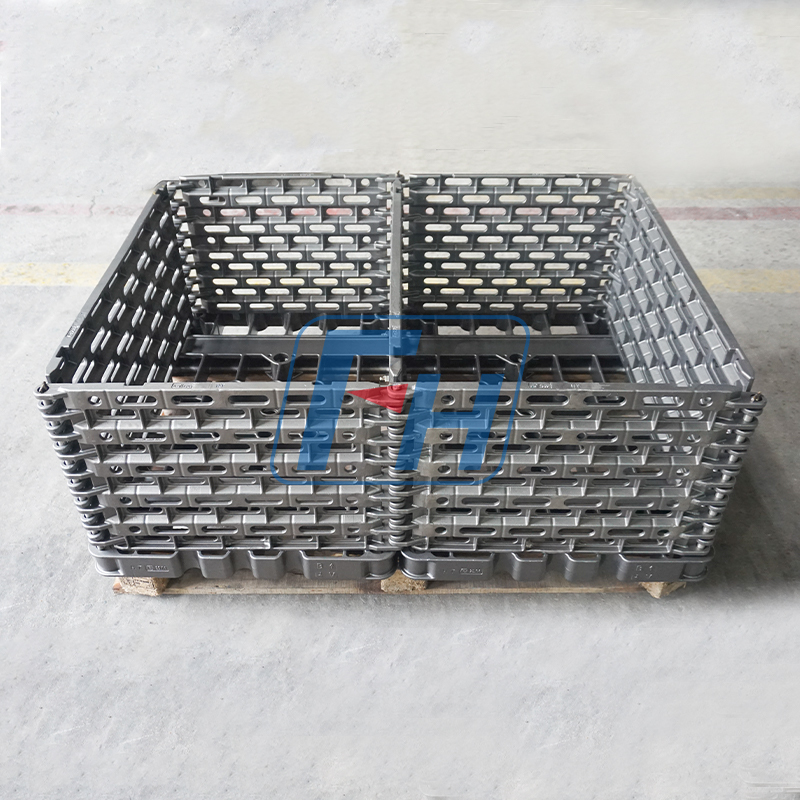
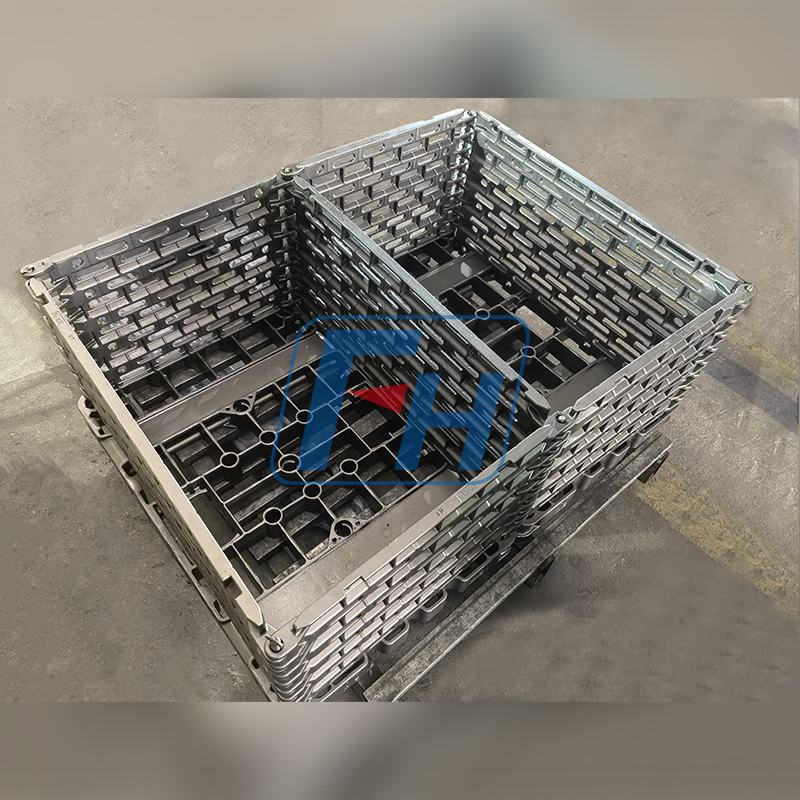
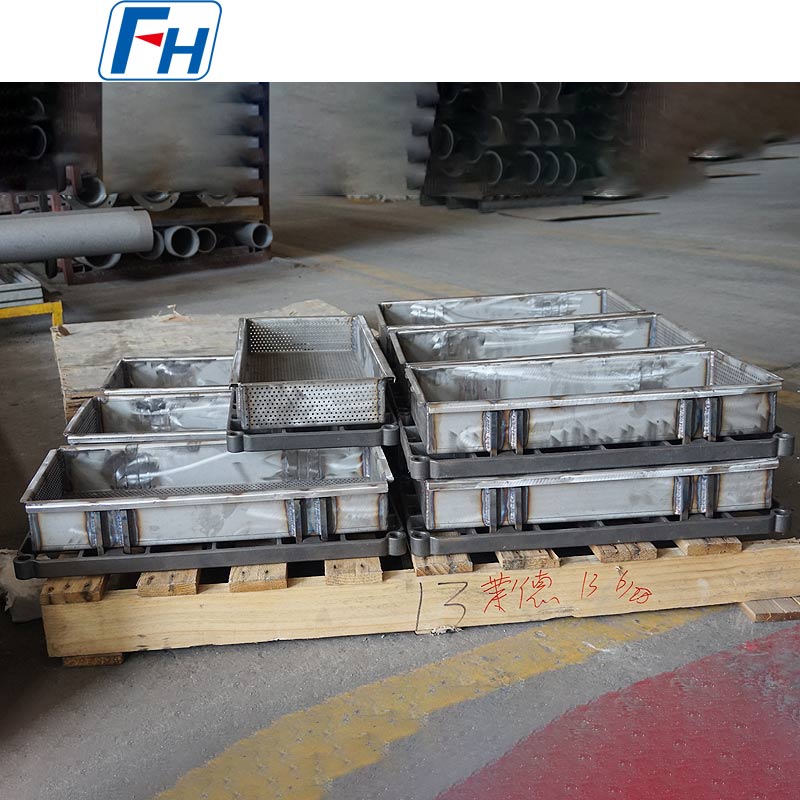
Marca: FH® Certificare: ISO9001, ISO14001 Material: ...
Vezi detalii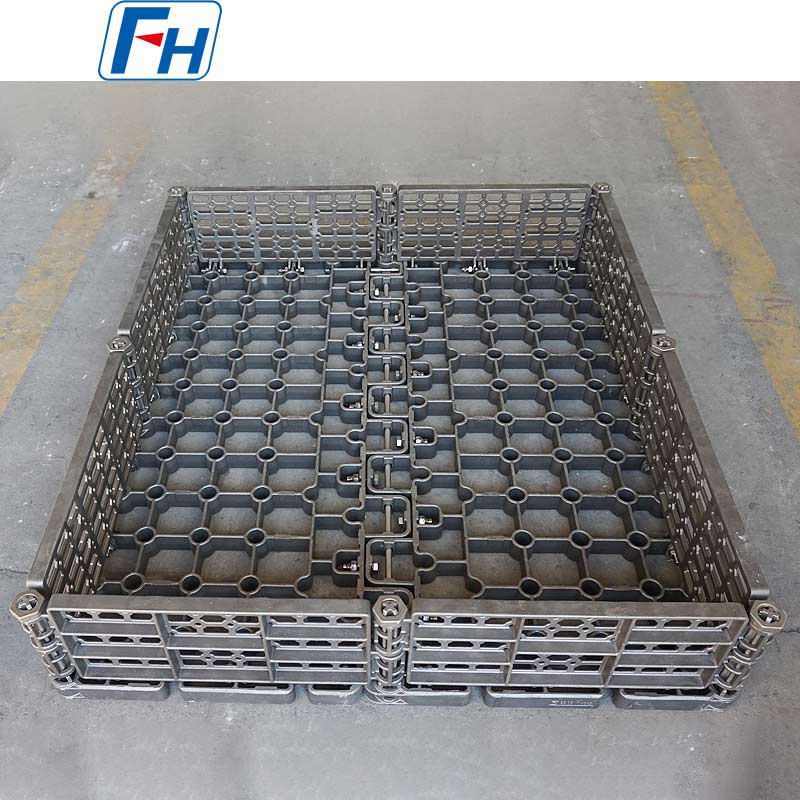
Marca: FH® Certificare: ISO9001, ISO14001 Material: ...
Vezi detalii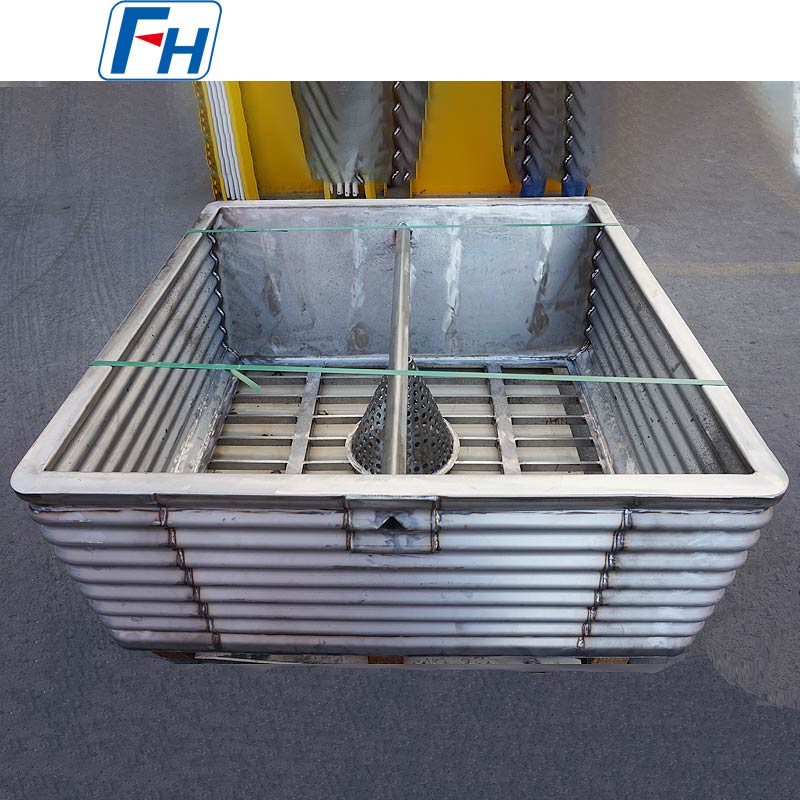
Marca: FH® Certificare: ISO9001, ISO14001 Material: ...
Vezi detalii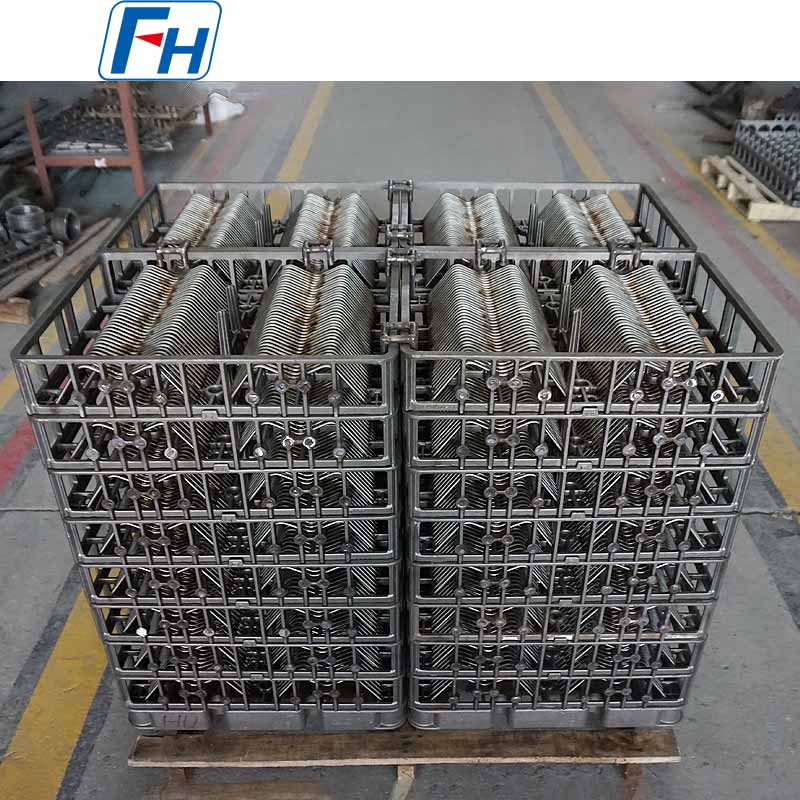
Marca: FH® Certificare: ISO9001, ISO14001 Material: ...
Vezi detalii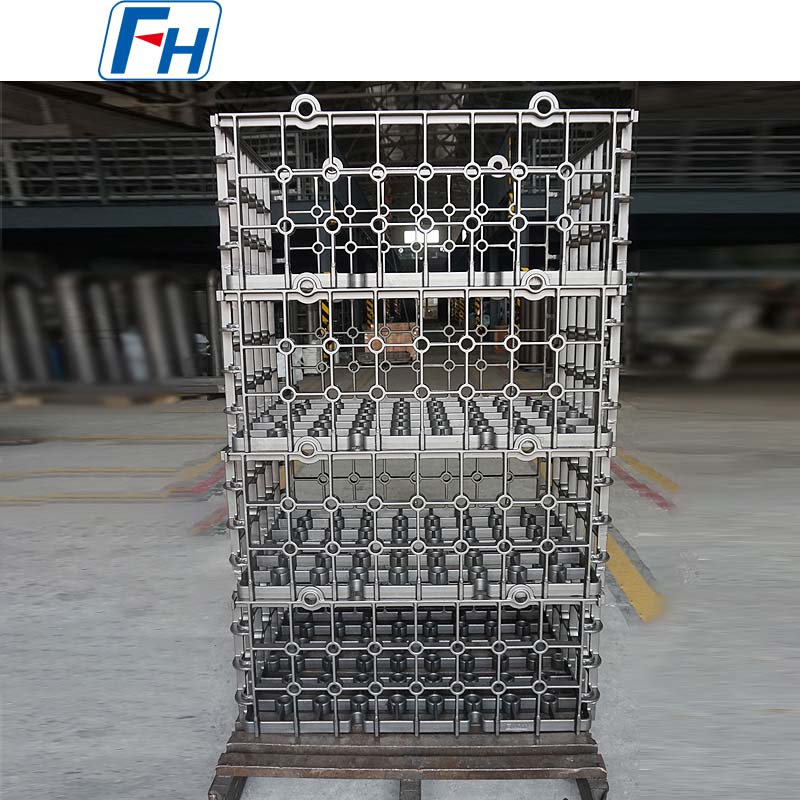
Marca: FH® Certificare: ISO9001, ISO14001 Material: ...
Vezi detalii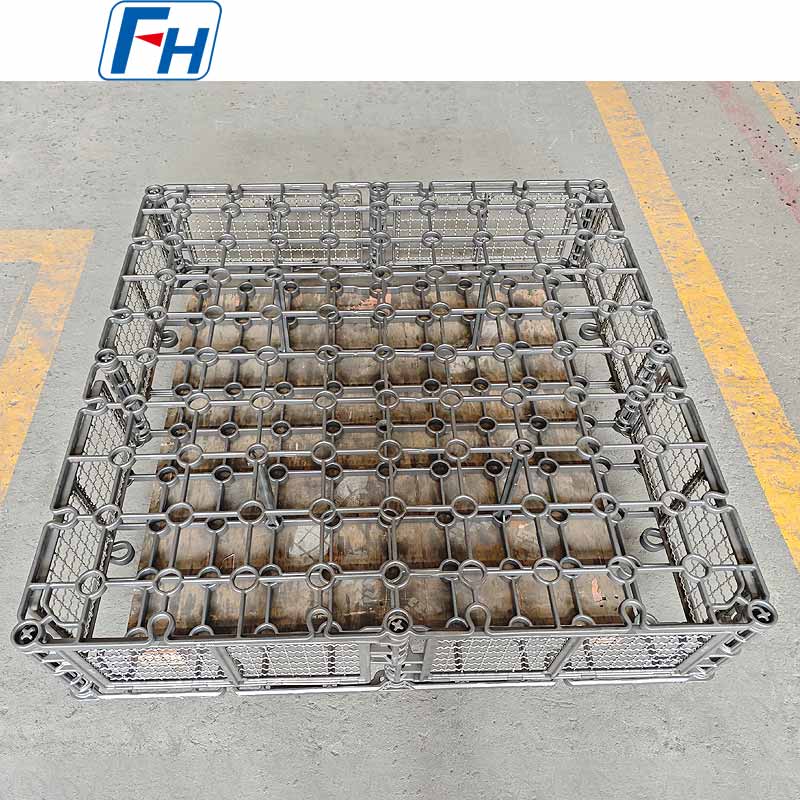
Marca: FH® Certificare: ISO9001, ISO14001 Material: ...
Vezi detalii

Anul înființării
Țări exportatoare
Capacitate lunară de producție
Angajați
13-15 octombrie 2026 | Köln, Germania Aliaj FH® (Wuxi Junteng Fanghu Alloy Casting Co., Ltd.) participă la HK 2026 – Heat Treatment Congress, desfășurat în p...
CITEȘTE MAI MULTCoșuri de tratare termică turnate personalizate cu tăvi grilă și plasă de sârmă pentru un client italian Studiu de caz pentru clienți | Wuxi Junteng Fanghu Alloy Tech...
CITEȘTE MAI MULTSistem personalizat de fixare cu tăvi pentru tratarea termică a angrenajului cuptorului cu împingere continuă Studiu de caz pentru clienți | Proiectare tehnică, aprob...
CITEȘTE MAI MULTTăvi personalizate pentru tratament termic pentru cuptor cu vid 2.4879 pentru un client sloven Studiu de caz pentru clienți | Reproiectare structurală, producție și l...
CITEȘTE MAI MULTThe Coșuri pentru tratament termic | FH® servește drept punte pentru încărcarea piesei de prelucrat și transferul de căldură în cuptor. Designul său determină în mod direct rata de utilizare a energiei termice.
1. Îmbunătățiți uniformitatea conducerii căldurii: Utilizarea materialelor aliaje cu conductivitate termică ridicată și obținerea unei suprafețe netede prin turnare cu investiții poate menține o distribuție uniformă a fluxului de căldură sub o diferență de temperatură de sute de grade Celsius, reducând semnificativ apariția punctelor calde și reci.
2. Reduce pierderile ciclului de căldură: aliajul patentat cu rezistență la temperaturi ridicate și rezistență la coroziune menține o structură intactă în timpul ciclurilor rapide de încălzire/răcire, reducând pierderile de căldură cauzate de deformarea coșului.
3. Creșteți densitatea de încărcare: Structura optimizată pentru diferite tipuri de cuptor (cameră, împingător, vid, groapă, tip clopot) permite găzduirea mai multor piese de prelucrat într-un singur proces de încălzire, crescând astfel capacitatea de producție a tratamentului termic pe unitatea de timp.
4. Economie de energie și reducerea consumului: Datele experimentale arată că, după utilizarea coșurilor de tratament termic de înaltă eficiență | FH®, consumul total de energie poate fi redus cu aproximativ 8%–12%, în special pe liniile de producție continuă la scară largă.
Piesele de prelucrat sunt predispuse la deformare în medii cu temperaturi ridicate din cauza suportului neuniform sau a tensiunilor termice concentrate. Un design rezonabil al coșului este cheia.
1.Dimensiunea și dispunerea precisă a punctelor de sprijin: Prin detectarea laser tridimensională, asigurați-vă că distanța dintre blocurile de susținere interne ale coșului este controlată sub 200 mm, asigurând o forță uniformă asupra piesei de prelucrat și reducând semnificativ riscul de deformare.
2. Structură de rigiditate ridicată și nervuri de armare încorporate: Folosind nervuri de armare și îmbinări inteligente de eliberare pentru a îmbunătăți rigiditatea generală a coșului și pentru a preveni deplasările mici în timpul ciclurilor de căldură.
3. Sistem de tăvi reglabile: Înălțimea și unghiul de înclinare a tăvii pot fi ajustate flexibil în funcție de forma piesei de prelucrat pentru a evita deformarea plastică cauzată de presiunea locală.
4. Monitorizarea ciclului termic și feedback în timp real: Cooperând cu sistemul inteligent de gestionare a tratamentului termic FMS, se efectuează controlul în buclă închisă a temperaturii și a ratelor de încălzire/răcire pentru a se asigura că stresul termic se află într-un interval sigur.
Pe liniile moderne de producție de tratament termic continuu, integrarea rapidă și fiabilă a Coșurilor de tratament termic | FH® este o verigă cheie pentru a obține o automatizare eficientă.
1.Înlocuire rapidă modulară: Coșul folosește interfețe standardizate și poate fi andocat cu manipulatoare de transport și încărcare în zeci de secunde, reducând semnificativ timpul de schimbare a liniei.
2.Colaborare cu brațele robotizate: Găurile de poziționare sunt rezervate pe suprafața coșului, iar brațul robotizat ghidat de viziune poate realiza o apucare și o plasare precisă, asigurând că poziția de încărcare a fiecărei piese de prelucrat este consecventă.
3. Interconectarea datelor: RFID/senzorii sunt încorporați în coș pentru a realiza urmărirea în timp real a loturilor de piese de prelucrat și a istoricului temperaturii. Datele sunt încărcate direct în sistemul FMS la nivel de fabrică pentru monitorizarea producției.
4.Compatibilitate cu mai multe tipuri de cuptoare: Fie că este vorba despre un cuptor cu cameră, cu vid sau cu sare - baie, coșul poate fi adaptat rapid prin suporturi reglabile pentru a îndeplini cerințele de automatizare ale diferitelor procese.
Concentrare pe proiectarea și fabricarea pieselor din oțel aliat din 2006
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Adresă: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.
 Confidențialitate